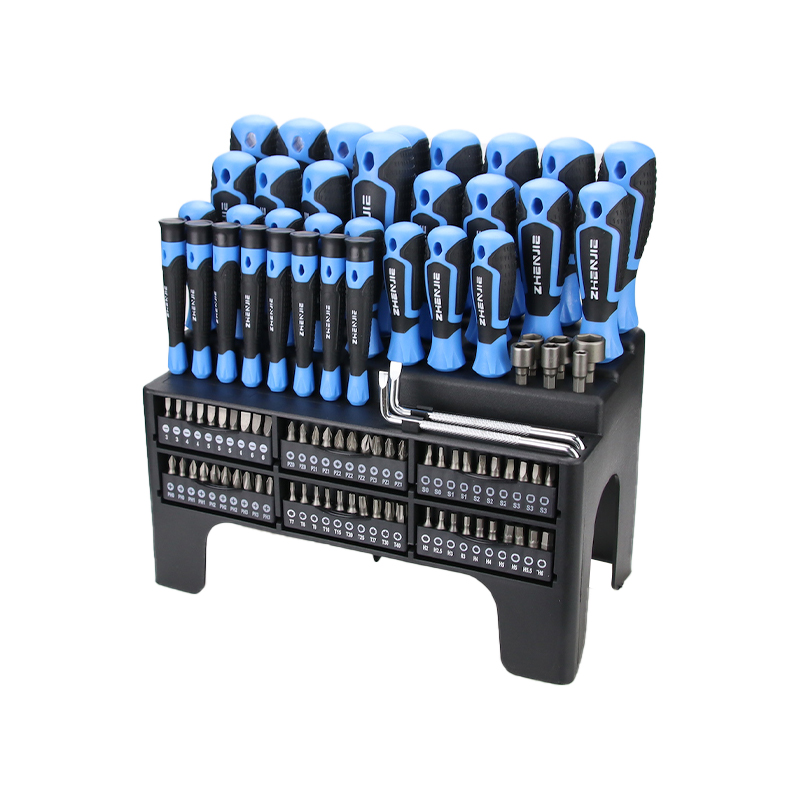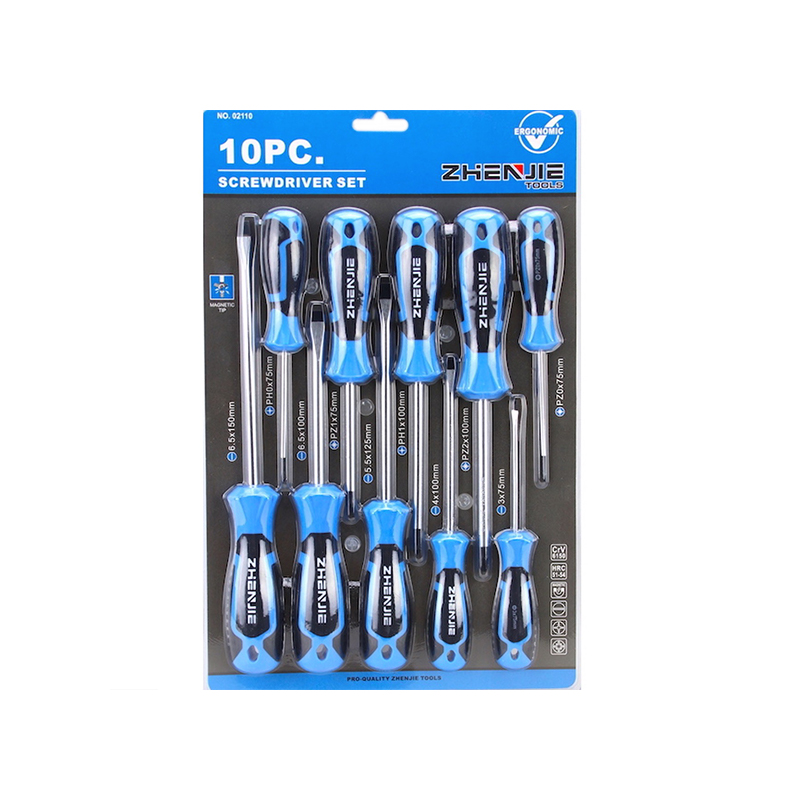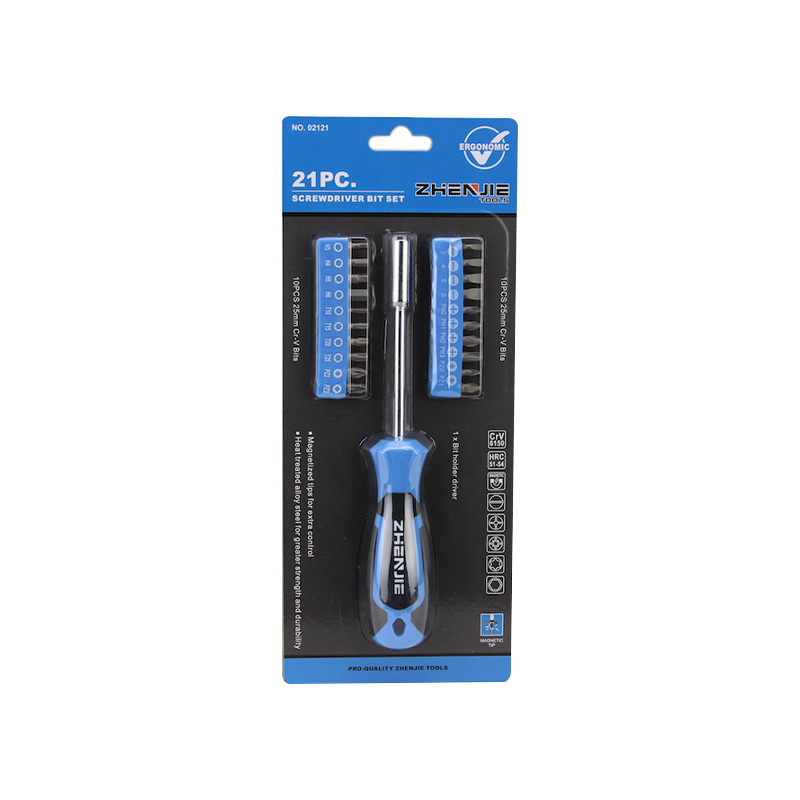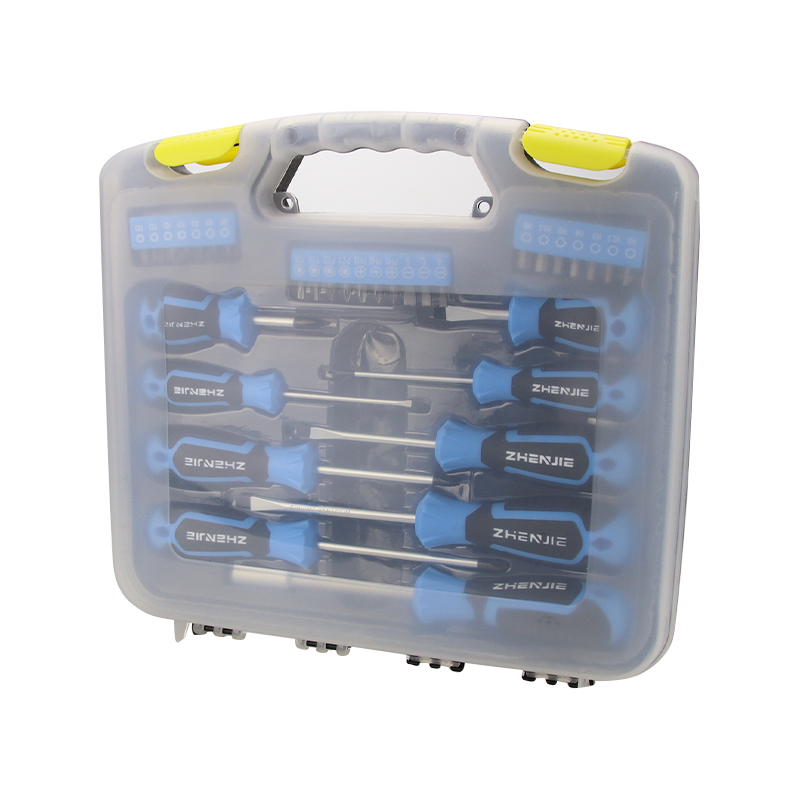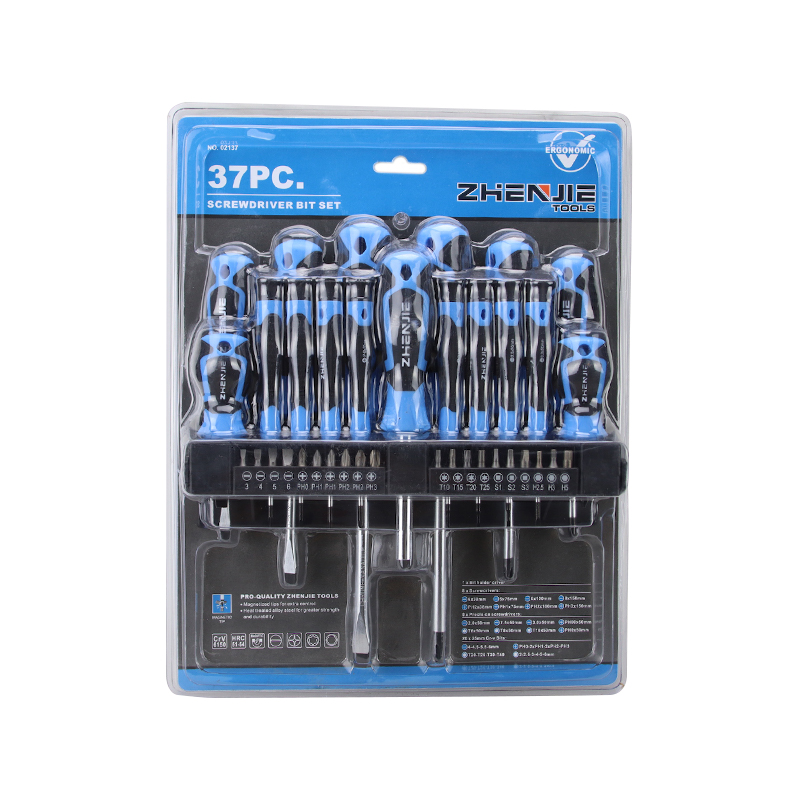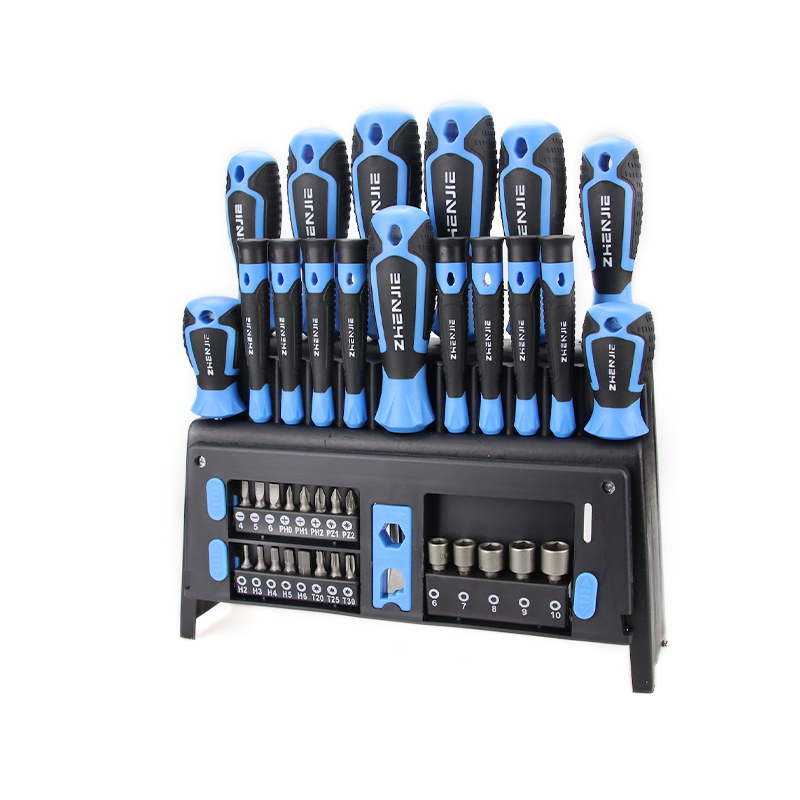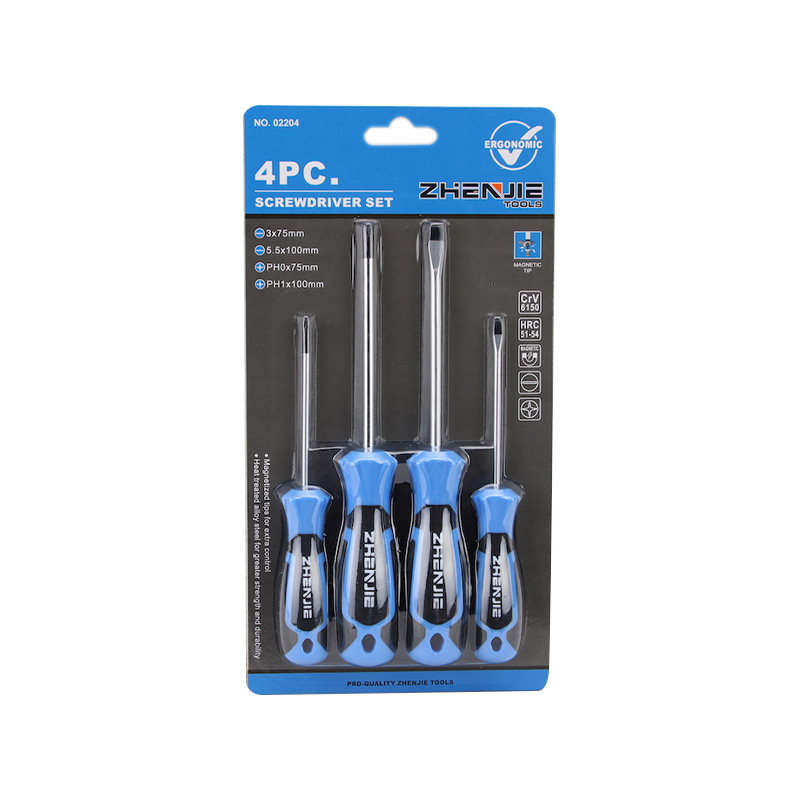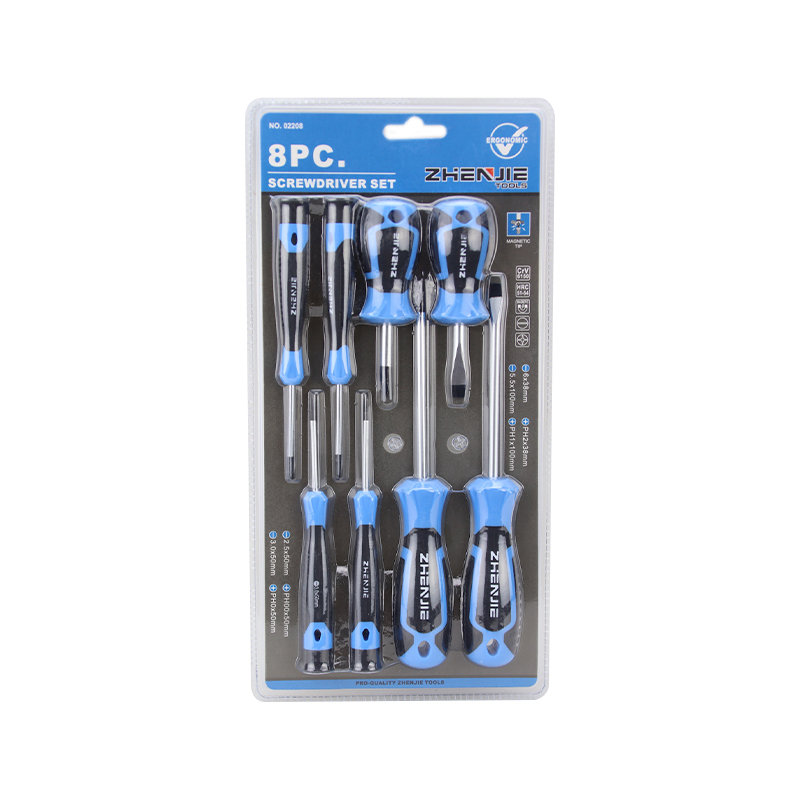


Raskt svar: Et godt skrutrekkersett kommer ned til tre ting: bitstålkvalitet (kromvanadium eller S2), en mekanisme som passer til jobben (fast, skralle eller presisjon), og bitvariasjon som faktisk matcher festene du jobber med. Utover det skiller profesjonelle og industrielle sett seg hovedsakelig i byggeholdbarhet og bittellingsdybde, ikke i noen fundamentalt forskjellig teknologi.
Hva kjennetegner et godt skrutrekkersett
Et skrutrekkersett er en samling av drivverktøy – enten skrue med fast spiss eller et håndtak sammen med utskiftbare biter – samlet for å dekke en rekke festetyper og -størrelser i ett kjøp. Hva skiller et grunnleggende sett fra et profesjonelle skrutrekkersett er vanligvis ikke antall stykker i esken; det er stålkvaliteten på bitene, presisjonen til spissbearbeidingen og hvor godt håndtaket holder opp til gjentatt dreiemoment over år med daglig bruk.
An industriell skrutrekkersett tar dette et skritt videre, bygget spesielt for repeterende bruk med høyt dreiemoment på et produksjonsgulv eller i vedlikeholdsarbeid i stedet for sporadiske husholdningsoppgaver. Disse settene er konstruert rundt tretthetsmotstand - bits og aksler som tåler tusenvis av drivsykluser uten å avrunde, sprekke eller miste dimensjonsnøyaktighet på spissen, siden en spiss som til og med er litt slitt begynner å skli og falle ut av festehodet, noe som bremser repeterende arbeid og risikerer å skade festet eller materialet rundt.
Den praktiske forskjellen viser seg under vedvarende bruk i stedet for på et spesifikasjonsark. Et budsjettsett kan yte identisk med et sett av profesjonell kvalitet for de første dusin brukene, men gapet øker når et verktøy ser daglig bruk over måneder eller år – spisshardhet, akseltorsjonsstyrke og holdbarhet på håndtaksgrepet er det som avgjør om et sett fortsatt er fullt funksjonelt etter tung bruk eller allerede har begynt å runde ut på vanlige festestørrelser.
Typer skrutrekkersett etter mekanisme
Utover bittype varierer selve drivmekanismen betydelig etter brukstilfelle, og å velge feil mekanisme for jobben er en av de vanligste mismatchene kjøpere møter:
Skrallemekanismer fortjener en spesifikk merknad: skrallehandlingen reduserer hvor mange ganger en hånd trenger å flytte på håndtaket under gjentatt kjøring, noe som gir en meningsfull hastighet på høyvolumsmonteringsarbeid, men mekanismen i seg selv legger til et punkt med potensiell slitasje - billigere skrallesett kan utvikle spill eller skli under høyt dreiemoment som en solid, ikke-skrallende mekanisme ville være så verdt å sjekke kvalitet på. enn å anta at alle ratcheting-drivere utfører det samme.
Skrutrekkerbittyper og applikasjoner
Forståelse skrutrekkerbitstyper og -applikasjoner betyr mer enn det kan virke, siden bruk av feil bitsprofil - selv en som ser ut til å "passe" - er en av de viktigste årsakene til avisolerte festehoder:
Phillips — den vanligste tverrhodeprofilen, selvsentrerende til en viss grad, men utsatt for utfelling ved høyt dreiemoment, som faktisk er en tilsiktet designfunksjon for å begrense overstramming.
Flathead (spor) — den enkleste profilen, fortsatt vanlig på eldre maskinvare og noen elektriske terminalskruer, men gir minst motstand mot utfelling under dreiemoment.
Torx (stjerne) — en sekspunkts stjerneprofil som gir mye høyere dreiemomentoverføring med minimal cam-out, mye brukt i bilindustri, elektronikk og industriell montering der det er behov for høyere klemkraft.
Hex (Allen) — en sekssidig profil for sekskantfester, vanlig i møbelmontering, maskineri og sykkelkomponenter.
Pozidriv — visuelt lik Phillips, men med ekstra kontaktpunkter som reduserer cam-out, vanlig i europeisk-produserte produkter og ofte forvekslet med standard Phillips til tross for at den ikke er fullt utskiftbar med den.
Et omfattende multi-bit sett dekker vanligvis alle disse profilene på tvers av flere størrelser, og det er grunnen til at bitvariasjon ofte er den avgjørende faktoren som kjøpere veier tyngst – et sett med førsteklasses stål, men begrenset bitdekning, kan fortsatt la en tekniker være uten riktig tips for en gitt jobb.
Skrutrekkermaterialer: Chrome Vanadium vs. S2 Steel
Bits- og skaftmateriale er den største enkeltfaktoren for hvor lenge en skrutrekker holder spissgeometrien under belastning. Krom vanadium skrutrekker sett Bits bruker et krom-vanadiumlegert stål som er verdsatt for sin seighet og motstand mot bøying eller knepping under dreiemoment, noe som gjør det til en langvarig standard for driveraksler og generell bits som må håndtere både vridningskraft og sporadiske lirking.
S2 skrutrekkerbits i stål ta en annen tilnærming — S2-verktøystål er varmebehandlet til en høyere hardhet enn typisk kromvanadium, noe som gir overlegen slitestyrke spesifikt på spissen. Dette er viktig fordi tuppen er der cam-out og slitasje faktisk skjer; en hardere spiss motstår avrunding over gjentatte sykluser med høyt dreiemoment bedre enn en mykere, selv om den generelle seigheten (motstanden mot knepping) er marginalt lavere enn kromvanadium.
I praksis kombinerer mange premiumsett begge deler: en kromvanadiumaksel for total seighet og dreiemomentoverføring, sammen med S2 stålbitspisser (eller S2-bits satt inn i en CRV-drivaksel) for å få hardhet der det betyr mest uten å ofre akselens motstand mot bøying eller brudd under belastning. Denne hybride tilnærmingen har blitt vanlig nok i industrielle sett til at det er verdt å spørre spesifikt hvilket stål som brukes hvor, i stedet for å anta at en enkelt stålkvalitet dekker hele verktøyet.
Produksjonsprosess for skrutrekker
Den skrutrekkermaterialer og produksjonsprosess følger vanligvis en sekvens designet for å låse både dimensjonsnøyaktighet på spissen og holdbarhet gjennom skaftet:
- Lagerskjæring av stålstang — stang av rålegert stål kuttes i lengde for skaftet eller bitemnet.
- Smiing eller kaldforming — emnet er formet under høyt trykk, noe som også forbedrer stålets kornstruktur og generelle styrke sammenlignet med maskinering fra lager alene.
- Spiss maskinering — drivprofilen (Phillips, Torx, hex, etc.) er presisjonsfrest eller slipt inn i spissen til små toleranser, siden selv små avvik påvirker hvor godt biten sitter i et festehode.
- Varmebehandling — den formede biten eller skaftet varmes opp og bråkjøles for å oppnå målhardheten, deretter ofte temperert for å lindre indre stress og forbedre seigheten uten å ofre for mye hardhet.
- Overflatebehandling og belegg — svart oksid, nikkel eller forkromning påføres for korrosjonsbestandighet, og i noen tilfeller legges et friksjonsforbedrende belegg på spissen.
- Håndtere støping og montering — for faste drivere er et ergonomisk håndtak støpt og festet til skaftet; for bitsbaserte sett sorteres og pakkes bits med håndtaket.
Varmebehandling er det trinnet som mest direkte bestemmer den endelige bitytelsen, og det er også det enkleste trinnet å underinvestere i uten at det dukker opp før verktøyet allerede er i bruk - en bit som ser identisk ut med en premium på hyllen kan fortsatt mislykkes tidlig hvis varmebehandlingsprosessen ikke ble kontrollert tett nok til å treffe målhardheten konsekvent over en hel produksjonsbatch.
Industrielt håndverktøy for samlebåndsbruk
Industrielt håndverktøy for montering operere under et annet bruksmønster enn verktøy som kjøpes for sporadisk hjemme- eller verkstedbruk — på en produksjonslinje kan en sjåfør bli plukket opp og brukt hundrevis av ganger i et enkelt skift, noe som legger en helt annen type stress på verktøyet enn sjelden, variert bruk gjør.
Dette endrer det som faktisk betyr noe i en kjøpsbeslutning. Ergonomi blir en større faktor, siden en håndtaksform som forårsaker håndtretthet etter noen få bruk blir en reell bekymring for produktivitet og gjentatte belastninger over et åtte timers skift. Konsistens mellom individuelle verktøy i en batch er også viktigere i en monteringsinnstilling enn den ville gjort for et enkelt husholdningssett, siden et anlegg som kjører dusinvis eller hundrevis av det samme verktøyet trenger at hvert enkelt fungerer forutsigbart, ikke bare den beste enheten i en batch.
Dreiemomentkontroll er et annet hensyn som er spesifikt for bruk av samlebånd - noen industrielle skrutrekkersett er sammenkoblet med eller designet for å kommunisere med momentbegrensende fester for å forhindre overstramming på sensitive enheter, noe som vanligvis ikke er en funksjon som finnes i forbrukersett for generelle formål, siden det dekker et produksjonsspesifikt kvalitetskontrollbehov i stedet for en generell festeoppgave.
Velge riktig skrutrekkersett for jobben
Med så mange variabler - stålkvalitet, mekanisme, bitdekning og bruksmønster - kommer innsnevring av et sett for det meste ned på å matche det mot hvordan det faktisk vil bli brukt i stedet for å standardisere det største bitantallet som er tilgjengelig:
- Elektronikk eller presisjonsreparasjonsarbeid — prioriter et presisjonssett med fine spisstoleranser og et omfattende bibliotek med små biter fremfor dreiemomentkapasitet.
- Generelt vedlikehold og reparasjon — et flerbitssett med både kromvanadiumskaftstyrke og et rimelig bredt bitsutvalg dekker det bredeste spekteret av dagligdagse oppgaver.
- Høyvolum montering eller produksjonsbruk — prioriter S2-stålspissens hardhet, ergonomisk håndtaksdesign og konsistens på tvers av hele verktøypartiet fremfor bitvariasjon, siden produksjonsoppgaver vanligvis er repeterende i stedet for varierte.
- Arbeid med trange plasser eller overhead — Magnetiske spisser og en skrallemekanisme reduserer begge friksjonspunktene som gjør festing i vanskelig posisjon langsommere og mer utsatt for feil.
Den most common mistake buyers make isn't choosing a low-quality set — it's choosing a set optimized for the wrong use case, such as a precision electronics set pressed into general workshop duty where its fine tips wear out quickly under torque loads they weren't designed for, or an industrial set that's overkill and unnecessarily bulky for occasional light repair tasks.